FG-Katalog Stakloplastika Čvrsti i lagani proizvod od stakloplastike
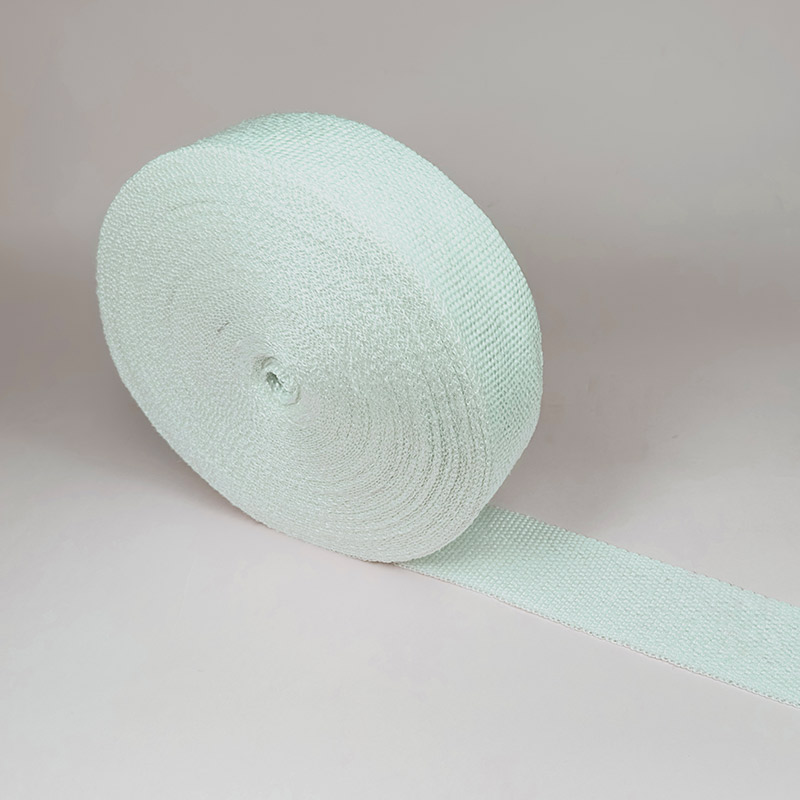


Primjena proizvoda: Traka od staklenih vlakana uglavnom se koristi u industriji: toplinska izolacija, vatrootpornost, usporavanje paljenja, brtvljenje itd. Posebno se primjenjuje za brtvljenje i zaštitu svih vrsta kućnih kamina.
Tehnički pregled:
Radna temperatura:
550℃
Raspon veličina:
Širina: 15-300 mm
Debljina: 1,5-5 mm
Standardna duljina: 30 m
Više znanja o fiberglasu
PREĐA OD STAKLENIH VLAKANA
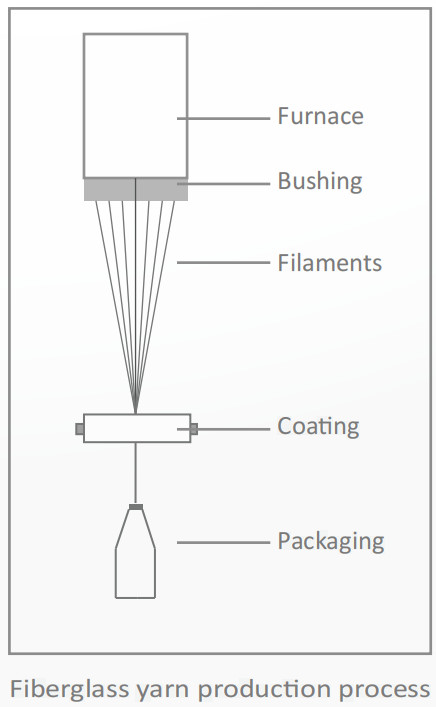
Proces pretvaranja rastaljenog stakla u vlakna zagrijavanjem i izvlačenjem stakla u fina vlakna poznat je tisućljećima; međutim, tek je industrijski razvoj tijekom 1930-ih omogućio masovnu proizvodnju ovih proizvoda pogodnih za tekstilnu primjenu.
Vlakna se dobivaju postupkom od pet koraka poznatim kao šaržiranje, taljenje, fiberizacija, premazivanje i sušenje/pakiranje.
• Šaržiranje
Tijekom ovog koraka, sirovine se pažljivo važu u točnim količinama i temeljito miješaju ili doziraju. Na primjer, E-staklo se sastoji od SiO2 (silicijev dioksid), Al2O3 (aluminijev oksid), CaO (kalcijev oksid ili vapno), MgO (magnezijev oksid), B2O3 (borov oksid) itd.
• Taljenje
Nakon što se materijal dozira, šalje se u posebne peći s temperaturom od oko 1400 °C. Peći su obično podijeljene u tri dijela s različitim temperaturnim rasponima.
• Fiberizacija
Rastaljeno staklo prolazi kroz čahuru izrađenu od legure platine otporne na eroziju s određenim brojem vrlo finih otvora. Mlazovi vode hlade niti dok izlaze iz čahure i sukcesivno se skupljaju pomoću brzih namotača. Budući da se ovdje primjenjuje napetost, mlaz rastaljenog stakla uvlači se u tanke niti.
•Premazivanje
Na filamente se nanosi kemijski premaz koji djeluje kao mazivo. Ovaj korak je potreban kako bi se filamenti zaštitili od habanja i lomljenja dok se skupljaju i namotavaju u oblikovane pakete.
• Sušenje/pakiranje
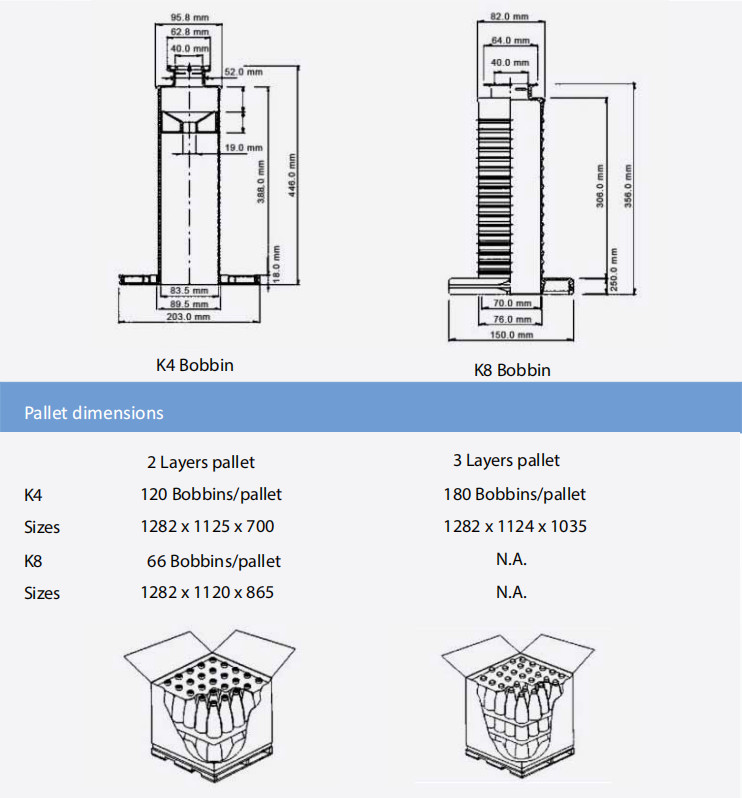
Izvučene niti skupljaju se u snop, tvoreći staklenu nit sastavljenu od različitog broja niti. Nit se namotava na bubanj u obliku snopa koji nalikuje kalemu konca.
NOMENKLATURA PREĐE
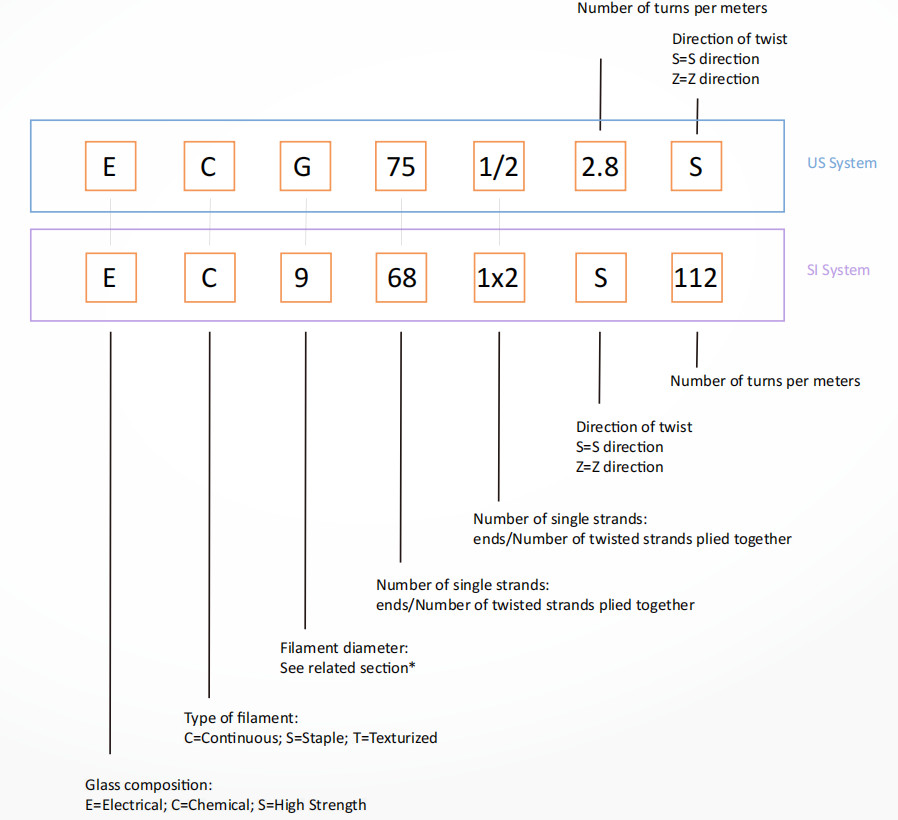
Staklena vlakna se obično identificiraju ili prema uobičajenom američkom sustavu (inčni sustav) ili prema SI/metričkom sustavu (TEX/metrički sustav). Oba su međunarodno priznati mjerni standardi koji identificiraju sastav stakla, vrstu filamenta, broj niti i strukturu pređe.
U nastavku su navedeni specifični identifikacijski sustavi za oba standarda:
NOMENKLATURA PREĐE (nastavak)
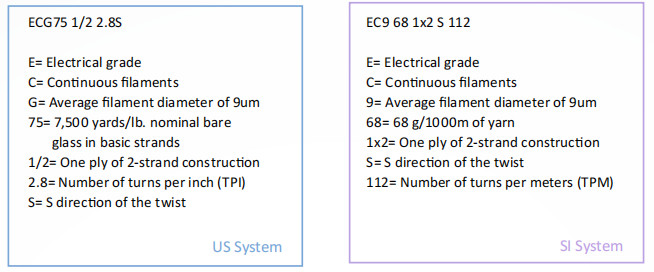
Primjeri sustava identifikacije pređe
Smjer uvijanja
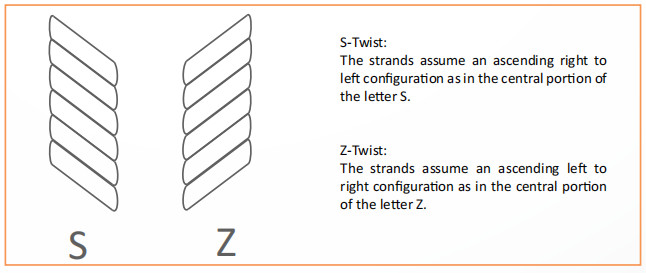
Uvijanje se mehanički nanosi na pređu kako bi se osigurale prednosti u smislu poboljšane otpornosti na habanje, bolje obrade i veće vlačne čvrstoće. Smjer uvijanja obično se označava slovom S ili Z.
S ili Z smjer pređe može se prepoznati po nagibu pređe kada se drži u vertikalnom položaju.
NOMENKLATURA PREĐE (nastavak)
Promjeri pređe - Usporedne vrijednosti između američkog i SI sustava
| Američke jedinice (slova) | SI jedinice (mikroni) | SI jedinice TEX (g/100m) | Približan broj niti |
| BC | 4 | 1,7 | 51 |
| BC | 4 | 2.2 | 66 |
| BC | 4 | 3.3 | 102 |
| D | 5 | 2,75 | 51 |
| C | 4,5 | 4.1 | 102 |
| D | 5 | 5,5 | 102 |
| D | 5 | 11 | 204 |
| E | 7 | 22 | 204 |
| BC | 4 | 33 | 1064 |
| DE | 6 | 33 | 408 |
| G | 9 | 33 | 204 |
| E | 7 | 45 | 408 |
| H | 11 | 45 | 204 |
| DE | 6 | 50 | 612 |
| DE | 6 | 66 | 816 |
| G | 9 | 66 | 408 |
| K | 13 | 66 | 204 |
| H | 11 | 90 | 408 |
| DE | 6 | 99 | 1224 |
| DE | 6 | 134 | 1632. |
| G | 9 | 134 | 816 |
| K | 13 | 134 | 408 |
| H | 11 | 198 | 816 |
| G | 9 | 257 | 1632. |
| K | 13 | 275 | 816 |
| H | 11 | 275 | 1224 |
Usporedne vrijednosti - Uvijanje niti
| TPI | TPM | TPI | TPM |
| 0,5 | 20 | 3.0 | 120 |
| 0,7 | 28 | 3,5 | 140 |
| 1.0 | 40 | 3.8 | 152 |
| 1.3 | 52 | 4.0 | 162 |
| 2.0 | 80 | 5.0 | 200 |
| 2,8 | 112 | 7.0 | 280 |
PREĐE
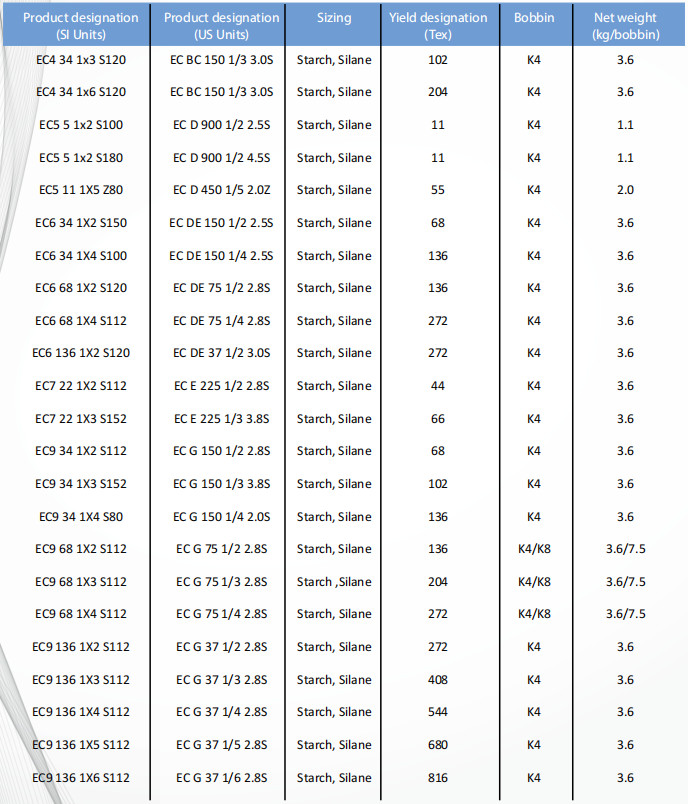
E-Glass Kontinuirano upredena pređa
Pakiranje
E-Glass Kontinuirano upredena pređa